- Описание
- Характеристики
- Химический состав
- Механические свойства
- Документация
Описание и применение
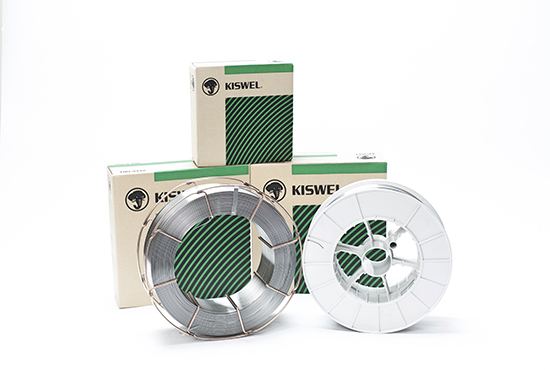
Для тандемной электрошлаковой сварки (для облицовочного слоя). Отличная ударная вязкость при низкой температуре при высоком тепловложении (600~650KJ/㎝).
Назначение: Электрогазовая сварка (EGW). Способ сварки: Сварка порошковой проволокой (FCAW).
Стандарты и классификация:
- AWS A5.26 : EG70T-G
Производитель: KISWEL Co., Ltd. (Республика Корея). Источник данных: en.kiswel.com
Ключевые преимущества
- Легкое отделение шлака
- Стабильная дуга во всех положениях
- Хорошее формирование шва
- Пластичный шов без трещин
- Для нижних и горизонтальных швов
Рекомендуемые отрасли применения
- Строительство и металлоконструкции
- Машиностроение
- Судостроение
Технические характеристики
Диаметр (мм)
1.6
Положение сварки
F
Защитный газ
CO2
Полярность / род тока
DC(+)
Способ сварки
Сварка порошковой проволокой (FCAW)
Группа применения
Электрогазовая сварка (EGW)
AWS A5.26
EG70T-G
Химический состав наплавленного металла (%)
| C, % | Si, % | Mn, % | P, % | S, % | Ni, % | Mo, % |
|---|---|---|---|---|---|---|
| 0.04 | 0.20 | 1.50 | 0.014 | 0.009 | 1.50 | 0.14 |
Примечание: Химический состав определен в наплавленном металле согласно стандартам AWS и EN ISO. Допускаются незначительные отклонения в пределах нормы.
Механические свойства наплавленного металла
Предел текучести (МПа)
430
Предел прочности (МПа)
550
Относительное удлинение (%)
25
Ударная вязкость (Дж)
85 (-20 °C)50 (-40 °C)
Примечание: Все механические свойства определены в состоянии после сварки без термообработки. Испытания проведены в соответствии с требованиями AWS и EN ISO.
Техническая документация