- Описание
- Характеристики
- Химический состав
- Механические свойства
- Документация
Описание и применение
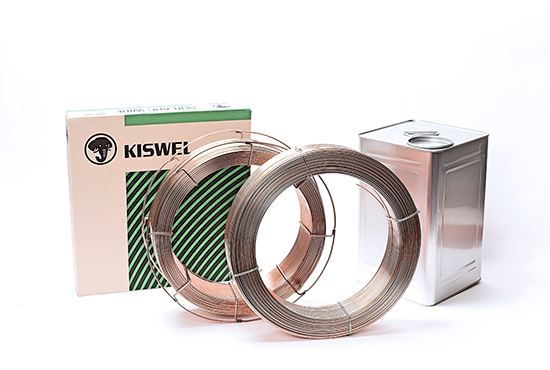
Сварка стали 9%Cr-1%Mo-Nb-V(T91/P91), используемой в нефтеперерабатывающей промышленности, сосудах высокого давления и т. д. Для соединительной сварки и наплавки жаропрочных CrMo-сталей, таких как T91/P92. Легкое удаление шлака и хорошее качество сварного шва.
Назначение: Жаропрочная сталь. Способ сварки: Автоматическая сварка под флюсом (SAW).
Стандарты и классификация:
- AWS A5.23 : F10PZ-EB91-B91
- EN ISO 24598-A : S CrMo91 FB
- EN ISO 24598-B : S 69 Z FB SU 9CC1MV
Производитель: KISWEL Co., Ltd. (Республика Корея). Источник данных: en.kiswel.com
Ключевые преимущества
- Глубокое проплавление
- Сварка без остановок
- Стабильное качество на длинных швах
- Прочность на уровне основного металла
- Для нижних и горизонтальных швов
Рекомендуемые отрасли применения
- Жаропрочная сталь
- Автоматическая сварка под флюсом (SAW)
Технические характеристики
Диаметр (мм)
2.4~4.8
Положение сварки
F
Полярность / род тока
DC(+)
Способ сварки
Автоматическая сварка под флюсом (SAW)
Группа применения
Жаропрочная сталь
AWS A5.23
F10PZ-EB91-B91
EN ISO 24598-A
S CrMo91 FB
EN ISO 24598-B
S 69 Z FB SU 9CC1MV
Химический состав наплавленного металла (%)
| C, % | Si, % | Mn, % | Cr, % | Mo, % |
|---|---|---|---|---|
| 0.10 | 0.20 | 0.80 | 8.10 | 0.90 |
Примечание: Химический состав определен в наплавленном металле согласно стандартам AWS и EN ISO. Допускаются незначительные отклонения в пределах нормы.
Механические свойства наплавленного металла
Предел текучести (МПа)
700
Предел прочности (МПа)
800
Относительное удлинение (%)
20
Ударная вязкость (Дж)
50 (20 °C)
Термообработка после сварки (PWHT)
760 °Cx2Hr
Примечание: Все механические свойства определены в состоянии после сварки без термообработки. Испытания проведены в соответствии с требованиями AWS и EN ISO.
Техническая документация